



Informacija apie produktą:
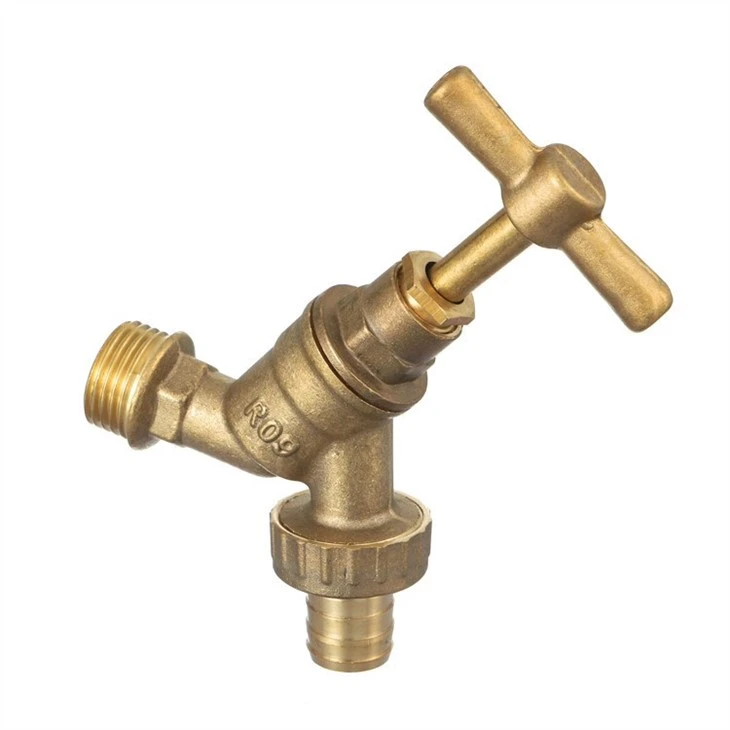
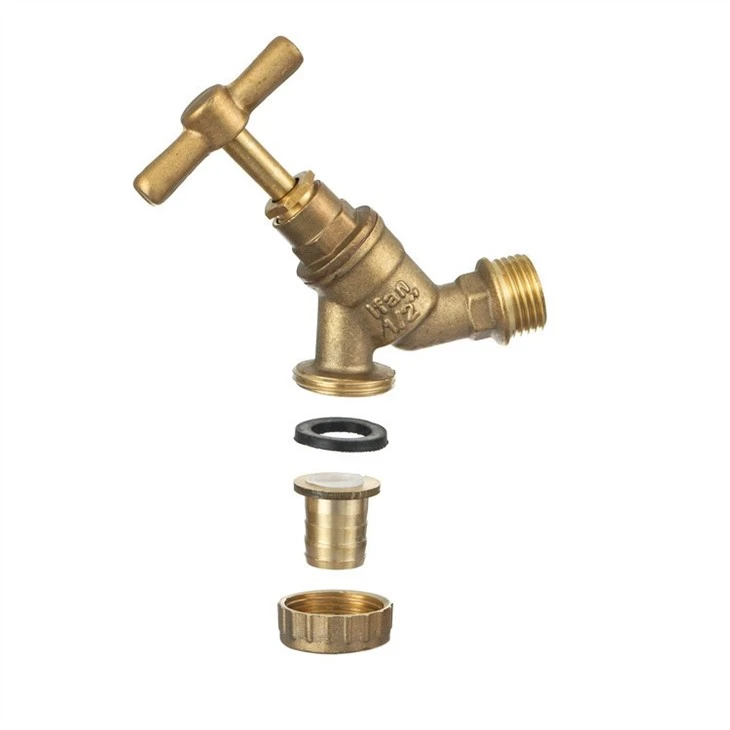
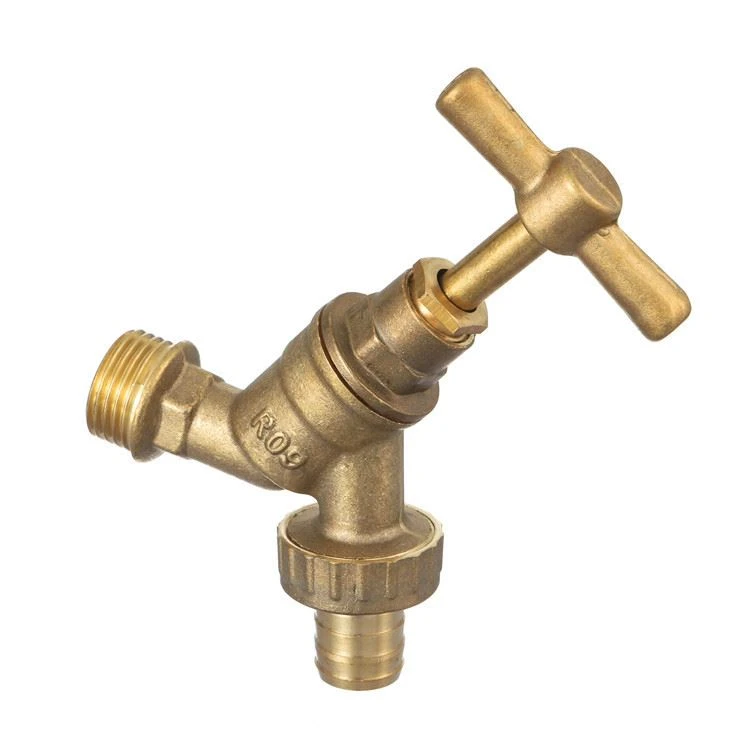
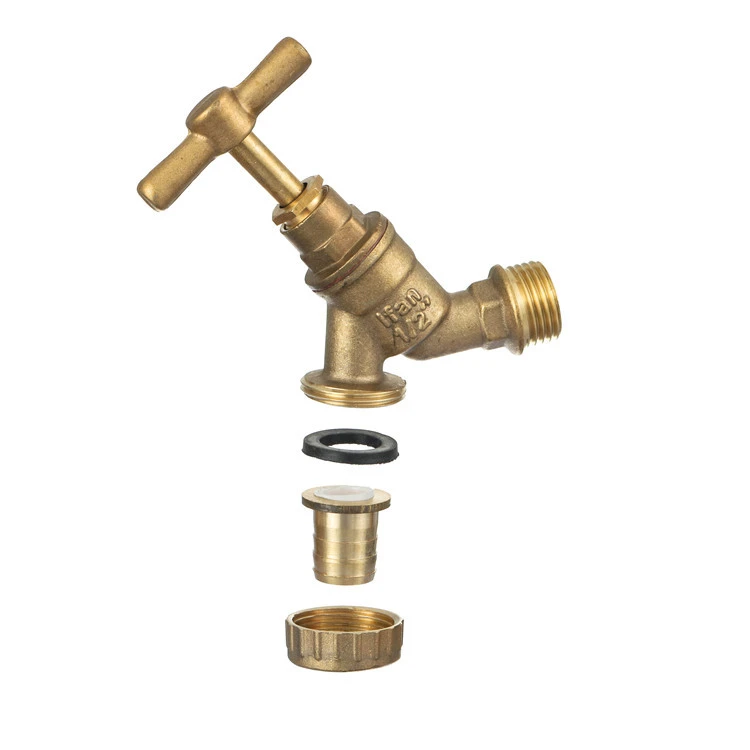
Šis "Bib Tap Valve" yra vienas iš R serijos čiaupų. Modelis yra R09. Žaliava yra CW617 žalvaris. Jis gali būti vadinamas Bibcock arba vandens čiaupu.
Didžiausias šio "Bib Tap Valve" bruožas yra panašus į "Bibcock R07". Jie visi turi unikalią formą, ypatingą formą, lygų kūną, ty išmontavimą ir surinkimą, kuris yra labai patogus išmontavimui ir surinkimui. Tačiau šis "Bib Tap Valve" ir "Bibcock R07" taip pat turi tam tikrų išvaizdos skirtumų. Skirtumas tarp abiejų maišytuvų ir maišytuvų gali būti aiškiai matomas.
Produkto dydis:
Dydis(mm) | PCS / dėžutė | Svoris(g) | CBM |
1/2"(15/21 prancūzų k.) | 150 | 10S | 0.0180 |
3/4"(20/27 prancūzų k.) | 100 | 330 | 0.0180 |
Produkto savybės:
"Hong Chong" yra naujas terminas, o jo pavadinimo šaltinio žodyne rasti neįmanoma. Kadangi raudonojo perforavimo procesas yra pažangus profesionalus procesas, kuris ką tik buvo sukurtas šiuolaikinio tikslumo kalimo ir karšto ekstruzijos pagrindu. Be to, pavadinimas "Red Chong" yra glaudžiau susijęs su faktiniu apdorojimu ir yra garsesnis nei kiti pavadinimai, todėl jį lengva priimti.
Raudonojo perforavimo proceso privalumai:
Formavimas iš esmės neapsiriboja išorine gaminio dalių forma; gamyboje naudojama bendra įranga, lengvai gaminama, tinkama mažųjų ir vidutinių įmonių gamybai; didelis produktyvumas, tinkamas masinei gamybai; dėl šerdies traukimo įtaiso naudojimo presuotos dalies vidus yra tuščiaviduris Taip, kalimo metu apdorotos dalys viduje nėra kietos, o mažos raudonos spalvos štampo burro storis yra apie 0,5 mm, o kalimo pelėsių burro storis paprastai yra didesnis nei 2mm, todėl medžiagų panaudojimo lygis yra geresnis nei kalimo mirti. Daug didesnis; raudonas perforavimas yra apdirbimo procesas su mažai ir be pjovimo. Paviršiaus šiurkštumas yra artimas pelėsių šiurkštumui, o matmenų tikslumas gali siekti 6-7, todėl jo mechaninio pjovimo tūris yra labai mažas; raudonojo smūgio mechaninės savybės yra geros, nes raudonas smūgis Po to, kai metalinis tuščiasis yra šildomas, išspaudžiamas ir aušinamas, pasikeičia jo metalinė konstrukcija, pašalinant originalius defektus, atsiradusius dėl liejimo ar piešimo, padarant vidinę dalies kristalų struktūrą iš vidaus į išorę ir pagerinant raudoną štampavimo dalį. Mechaninės dalių savybės po raudono perforavimo, metalo vidiniai grūdai buvo rafinuoti, padidintas metalo tankis ir pagerintas dalių atsparumas korozijai; jis tinka įvairių spalvų arba juodojo metalo apdorojimui.
Kadangi raudonojo perforavimo procesas reikalauja mažiau kapitalo, didelio gamybos efektyvumo, geros dalių kokybės ir tinka masinei gamybai, jis padarė gerą ekonominį poveikį. Pavyzdžiui, raudonojo perforavimo procesas buvo plačiai naudojamas kasdienės techninės įrangos pramonėje, pvz., Įvairiuose vožtuvuose, vamzdžių jungtyse, veržlėse ir kt. Vamzdžių aparatūroje, pagamintoje iš vario raudonojo perforavimo, su neprilygstamais kokybės privalumais. , Pakeitė produktus, kurie buvo pagaminti liejimo arba liejimo praeityje.
Raudonojo perforavimo gamybos procesas:
Vario luitas→ tirpinimas→kastravimas (žemos kokybės liejimas su smėlio liejimu, aukštos kokybės maišytuvas su gravitacijos liejimu) →katinas po liejimo→patikrinimas→mechaninis→toleravimo tikrinimas→grindingas→iš pirmo patikrinimo→platina→platinos patikra→įtikrinimas→test slėgis→baigta produkto patikra→Pakavimas→Faktūra.
Liejimas: žemos klasės liejimas atliekamas su smėlio liejimu, aukštos kokybės maišytuvai gaminami su gravitacijos liejimu, o santykinai nauja technologija yra liejimas. Vienkartinis slėgio šlifavimas yra panašus į dabartinį cinko lydinio liejimo procesą.


